

 2026-11-20 10:53:56
 浏览次数: 次
 返回列表

服务热线:
17707127857
地址:湖北省孝感市孝南区长兴路广场工业园
手机:17707127857

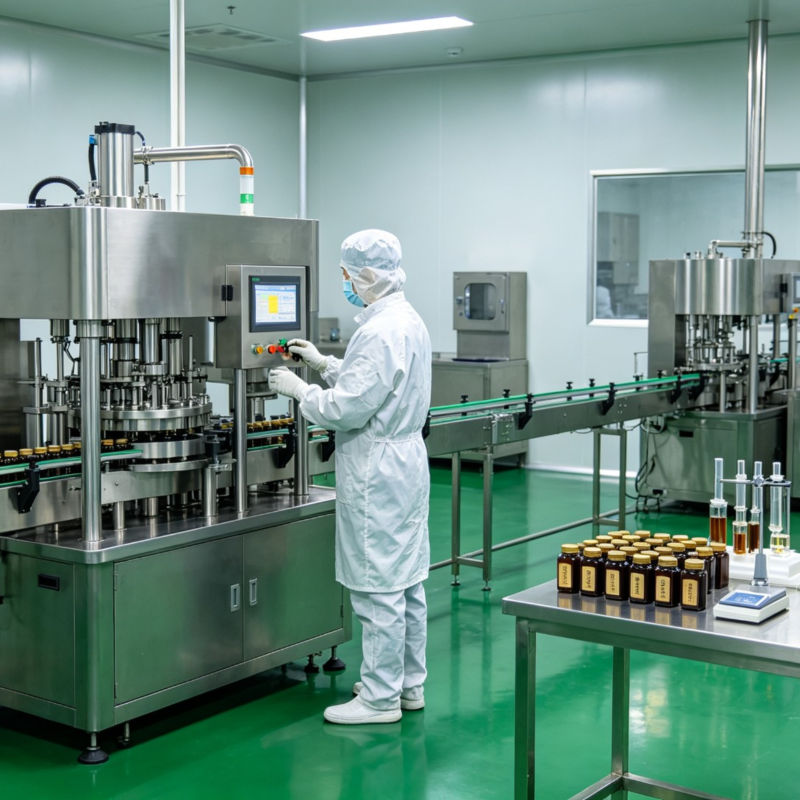
瓶装膏滋的灌装精度,和条装面临的不是同一类问题。条装的核心矛盾在“小克重下的绝对准确性”,而瓶装的难点在于大规格灌装中,膏体在计量系统里的状态是否稳定。一瓶200克至500克的膏滋,行业常见的灌装精度控制口径是误差≤±1%,对应的绝对偏差在2克至5克量级。这个窗口看起来比条装宽松,但瓶装灌装面临的变量更隐蔽——计量缸里膏体的含气量、从保温储罐到灌装头的温度衰减、活塞密封件的渐进磨损,任何一个变量偏离,整批瓶装产品的净含量就会系统性漂移,而不是单瓶偶发偏差。
先把“不准”分成三类,归因错了调试就是白费
瓶装灌装精度出现偏差时,第一件事不是去拧调节螺母,而是先判断偏差属于哪一类。不同类别的偏差,指向的根因和调试路径完全不同。
相邻两瓶忽高忽低,属于随机波动。 这类偏差多与物料含气量或供料压力跳动有关。活塞式灌装的本质是用行程换体积,但体积不等于质量——膏体在计量缸内夹带的空气被压缩,出缸后气泡回弹,瓶里的实际净含量就短了一截。膏滋在浓缩和输送过程中如果脱气不充分,或者从保温储罐到灌装头的管路存在压力脉动,每一瓶进入计量腔的膏体密度就不一致,灌出来的克重自然随机漂移。调试方向不在计量参数上,而在供料端的稳定性和脱气。
整批统一偏低或偏高,属于单向偏移。 这类偏差最常见的根因是活塞密封件磨损。密封圈老化是一个渐进过程,膏体在活塞行程中从磨损处回流泄漏,实际灌装量持续小于设定值,肉眼看到滴料时往往已经废掉了一批货。另一种可能是计量系数漂移——调节螺母(丝杆)松动导致活塞行程基准偏移。单向偏移的调试,先查密封件状态,再校准活塞行程基准,而不是靠反复微调灌装时间“找补”。
同一配方隔几天变一次,属于批次漂移。 这类偏差在季节交替时尤其明显。膏体的黏度对温度极其敏感,温度变化会直接改变膏体在计量腔中的充填行为。如果保温储罐或灌装管路的温控没有随之补偿,同样的活塞行程在不同环境温度下灌出的克重就会出现批次间的系统性偏移。
设备与物料的匹配:黏度超过阈值,活塞式本身就会失效
膏滋属于非牛顿流体,黏度随剪切速率和温度变化。当膏体黏度超过3000 mPa·s时,常规活塞式灌装机的计量误差会明显放大;更换为伺服螺杆计量后,误差可回落至±1.5% 左右。这意味着,瓶装膏滋的灌装精度问题,有一部分在设备选型阶段就已经被决定了,而不是靠产线上的调试能够完全弥补的。
对于已经采用活塞式灌装的产线,可执行的改善方向是在计量缸之前维持膏体的流动性窗口。膏滋需在60至80℃ 区间(或按配方特性调整)保持可灌装的流动性,灌装车间需要具备从保温储罐到灌装头的全程温度稳定能力,防止膏体在输送过程中因降温而黏度骤升、计量失准。灌装头前端的管路保温夹套和料桶恒温系统,是活塞式灌装在膏滋场景下能够维持精度的前置条件,而不是可选配置。
阀门与断料:瓶装灌装的精度偏差,有一部分发生在“灌完之后”
瓶装膏滋的灌装精度,不仅取决于“灌进去多少”,还取决于停灌瞬间阀门是否干净利落地断料。膏体黏度高,出料嘴在停灌时如果回吸不足或阀门关闭延迟,料柱会被拉长、滴漏,一部分本该留在计量腔里的膏体落在了瓶外或瓶口,实际入瓶量就少于计量量。
调试的要点集中在回吸参数和出料嘴结构上。增加回吸行程、匹配出料嘴口径与膏体黏度、抛光出料嘴内壁减少粘附,三项动作叠加,才能让停灌瞬间的料柱干净切断。此外,灌装头与瓶口的对中精度同样影响实际灌装量——定位偏差会导致膏体偏流或溅出,瓶口的残留又会影响后续旋盖密封的可靠性。瓶装灌装的精度管控,需要把灌装头高度、同心度和停灌回吸作为一个连贯的调试单元,而不是只盯着计量缸的活塞行程。
瓶装灌装精度的落点,是把“三类偏差”分别锁进各自的管控节点
瓶装膏滋的灌装精度,很难用某一个单一动作一劳永逸地解决。随机波动指向供料脱气和压力稳定,单向偏移指向密封件和计量基准,批次漂移指向温度补偿和参数随环境调整。代工端可执行的路径,是在中试阶段按品种标定灌装温度窗口、活塞行程基准和回吸参数,写入该品种的工艺卡;量产时按批次监测灌装克重的分布,出现偏差先归因、再调试,而不是在计量参数上反复试错。瓶装灌装的±1%精度,最终取决于供料端、计量端和断料端三个环节是否各自落在稳定的窗口内,而不是某一个参数的“调对了”。


